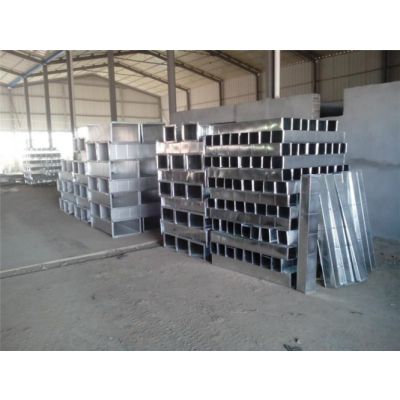
白铁镀锌螺旋风管加工 圆形通风管道与排烟管制作关键解析
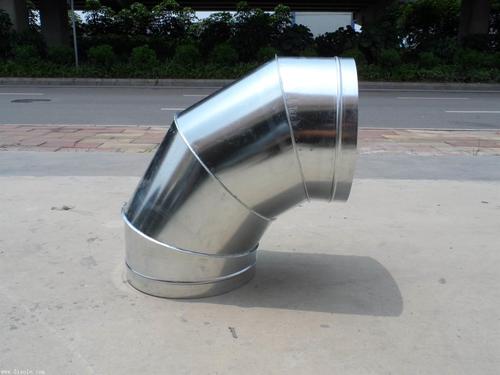
在现代建筑通风、工业排烟及空调系统中,白铁镀锌螺旋风管凭借其优异的防腐性能、高强度结构以及灵活的设计适应性,成为通风管道工程的首选材料之一。本文将围绕白铁镀锌螺旋风管的加工工艺、圆形通风管道的制作要点、镀锌风管在排烟系统中的设计应用,以及白铁通风设备的核心作用展开详细解析,为行业从业者提供实用的技术参考。
一、白铁镀锌螺旋风管加工的核心流程
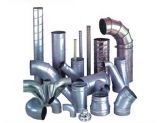
白铁镀锌螺旋风管是以镀锌钢板为基材,通过螺旋咬口工艺成型的一种圆形通风管道。其加工流程主要包括:选料、开卷、剪切、咬口成型、螺旋卷制、合缝锁定等步骤。加工过程中需重点关注以下三点:
- 板材厚度选择:根据风管直径与系统压力,通常选用0.5mm~1.2mm的镀锌钢板,排烟管道需适当加厚以保证耐火强度。
- 螺旋咬口质量:咬口必须紧密均匀,避免漏风;合缝处应使用密封胶或压实工艺,确保气密性达到规范要求。
- 定尺切割:采用自动切割设备按设计长度下料,切口应平整无毛刺,防止钢板边缘锈蚀。
二、圆形通风管道的制作要点
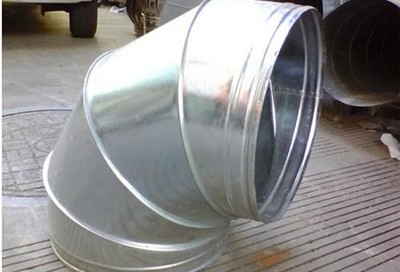
圆形风管相较于矩形风管,具有阻力小、强度高、用料省等优势。在白铁镀锌圆形通风管道的制作中,需注意:
- 模具与设备匹配:使用专用螺旋风管机,可生产直径80mm~2000mm的管道,模具精度直接影响管口的圆度与对接效果。
- 法兰与连接方式:对于直径较大的圆形风管,需采用角钢法兰或共板法兰连接,并在法兰间加装密封垫片。
- 加固措施:当管径大于800mm或系统风压较高时,应设置加强筋或采用加厚板材,防止风管在运行中产生振动变形。
三、镀锌风管在排烟管制作中的特殊要求
排烟系统对风管的耐火极限、密封性和耐高温性能有严格要求。用于排烟的白铁镀锌风管制作时,应满足以下条件:
- 板材与涂层:优先选用镀锌层厚度≥120g/m²的钢板,或在镀锌层外附加防火涂料,以提高高温耐受性。
- 节点密封:所有咬口、法兰及连接处必须采用耐高温密封胶,避免烟气泄漏。
- 隔热保温:根据消防规范,排烟管道需外包防火保温材料(如硅酸铝棉),并确保保温层与风管紧密贴合。
- 定期检验:加工完成后应进行漏风量测试和耐火模拟试验,确保符合《建筑防烟排烟系统技术标准》要求。
四、白铁通风设备在风管制作中的应用价值
高效、精准的白铁通风设备直接决定了风管加工的效率与品质。当前主流设备包括:
- 全自动螺旋风管机:集开卷、咬口、卷制、切割于一体,生产效率可达每分钟4~8米。
- 共板法兰机与折方机:用于矩形或异形风管的法兰成型。
- 圆盘剪与咬口机:处理白铁皮的下料与咬口,适用于板材厚度0.3~1.5mm。
- 数控等离子切割机:用于异形管件的精准下料,减少材料浪费。
选购白铁通风设备时,需综合考虑加工厚度、生产效率、自动化程度及售后服务,以确保长期稳定运行。
五、质量控制与常见问题解决
风管加工中的常见缺陷包括咬口开裂、法兰不平、管口失圆以及镀锌层损伤等。解决对策如下:
- 咬口开裂:调整咬口机滚轮压力,避免过紧或过松。
- 管口失圆:定期校验螺旋模具同心度,操作时保持匀速牵引。
- 镀锌层损伤:下料及搬运使用软质垫板,焊接区域需补涂富锌漆。
六、
白铁镀锌螺旋风管加工是一项集材料学、机械成型与系统设计于一体的综合技术。随着通风排烟工程标准的不断提高,加工企业应持续优化工艺细节,选用可靠的白铁通风设备,严格控制圆形通风管道与排烟管的质量关。只有从设备、材料、工艺、检测四方面协同发力,才能制造出密封性好、耐火性强、使用寿命长的镀锌风管,满足现代化建筑对安全与节能的双重要求。
如若转载,请注明出处:http://www.yuehuijidian.com/product/50.html
更新时间:2026-09-28 10:18:23